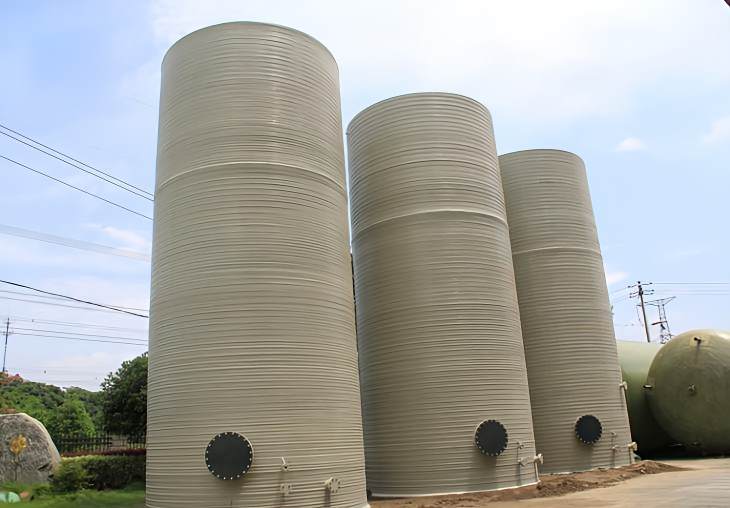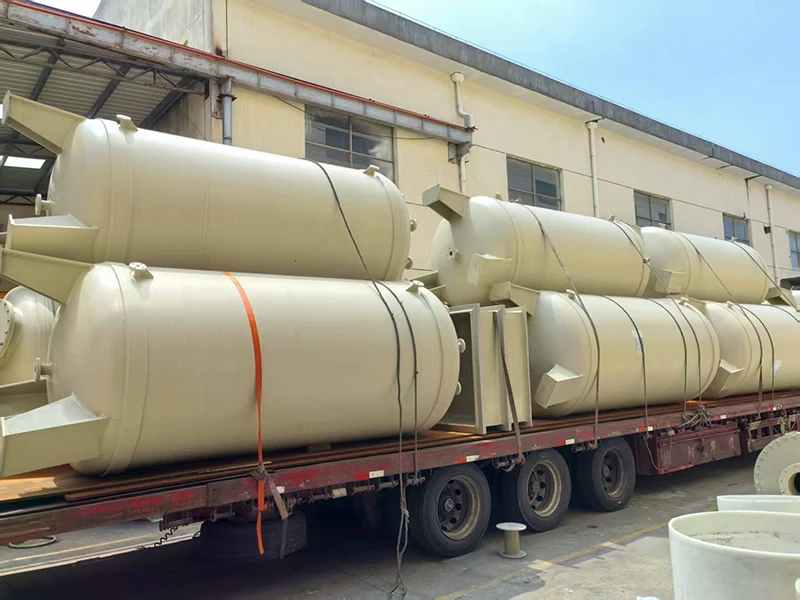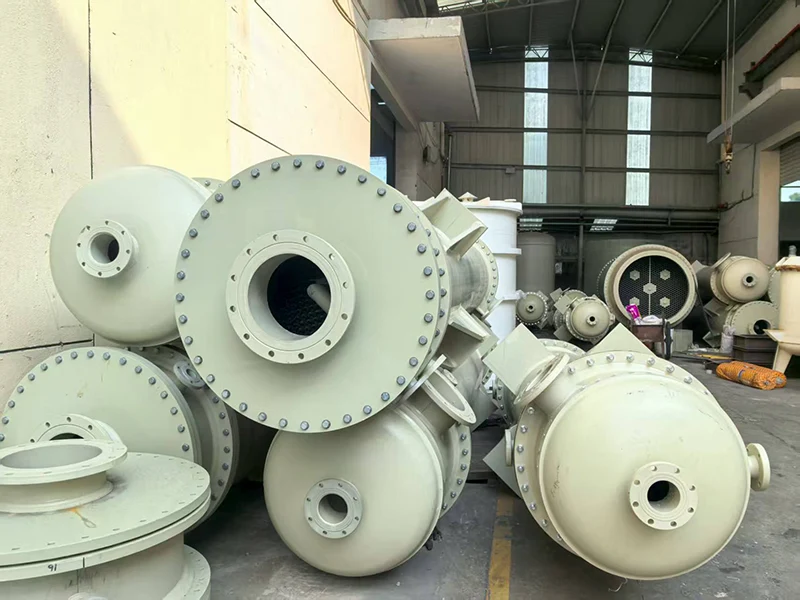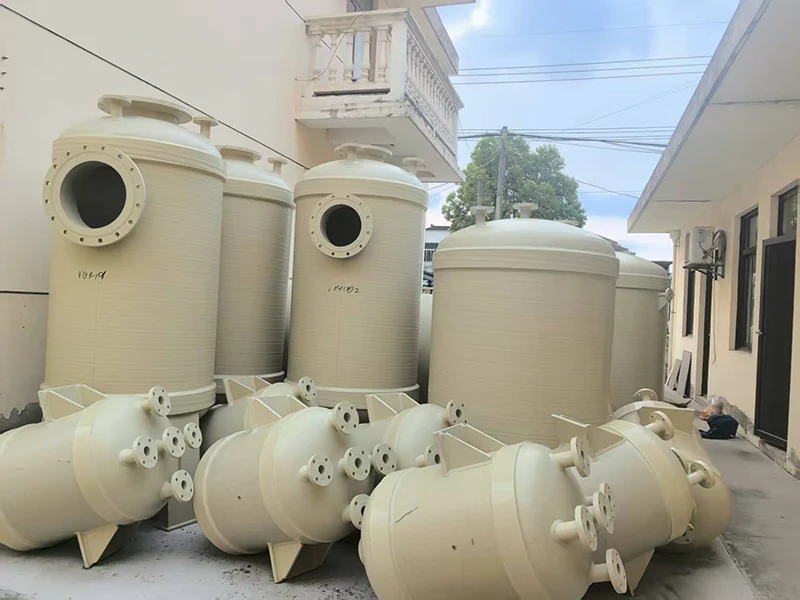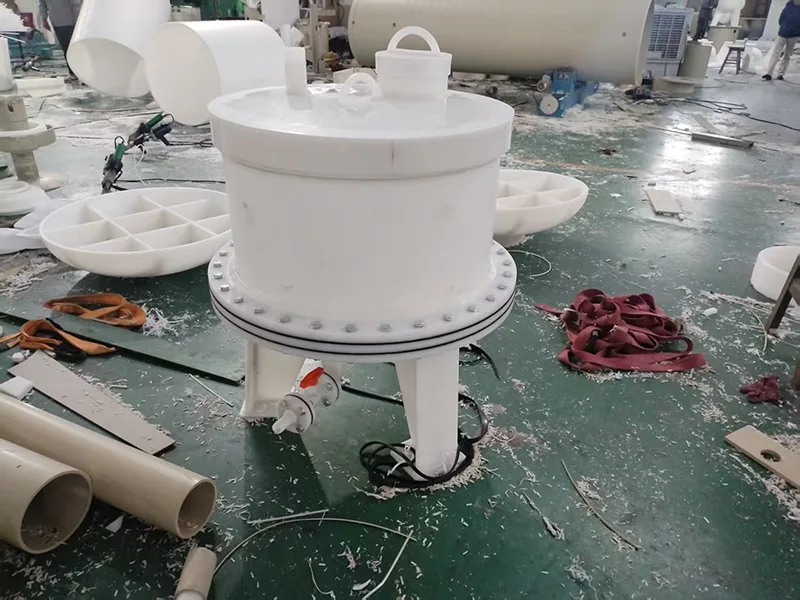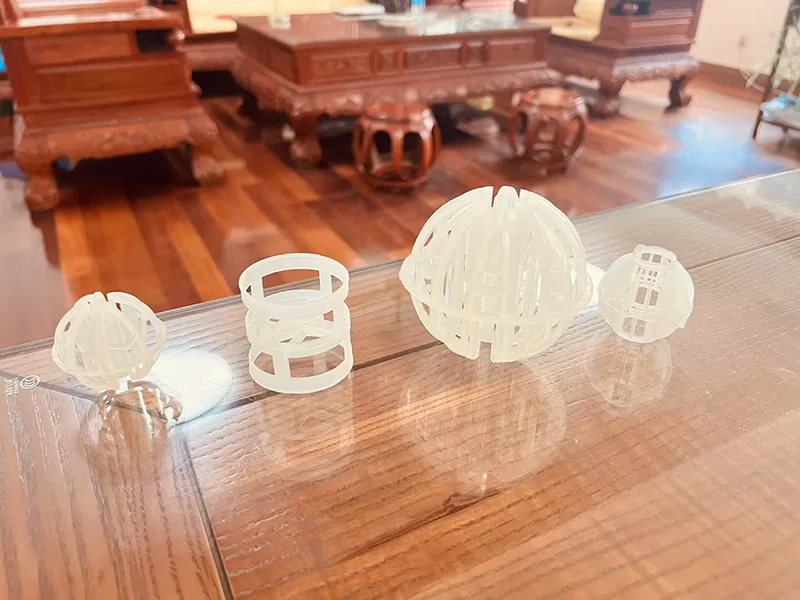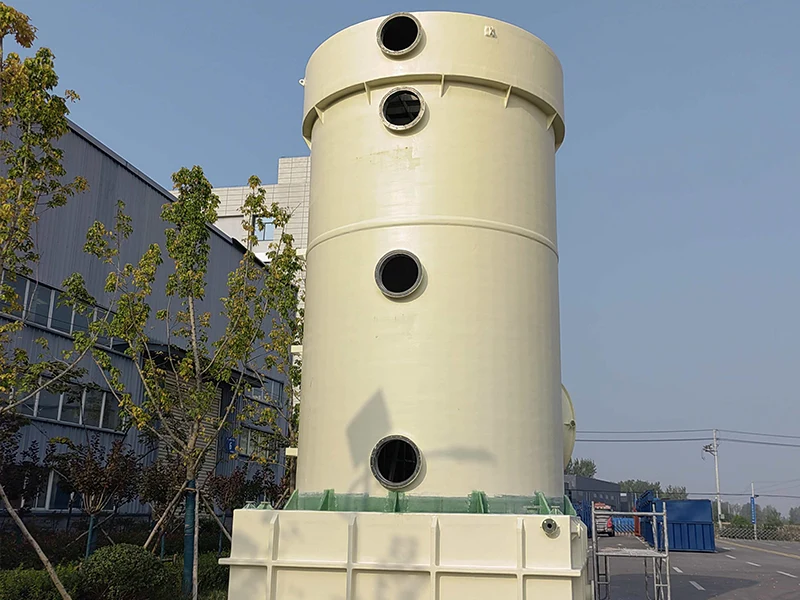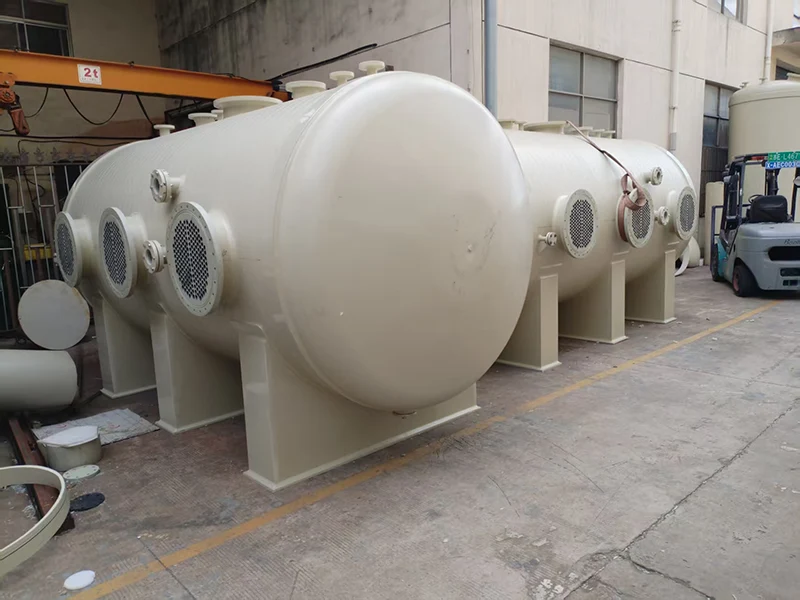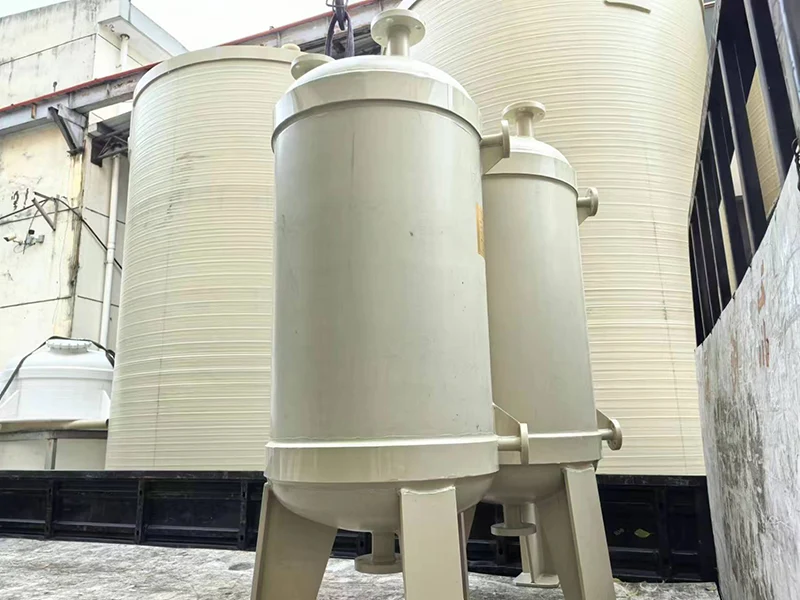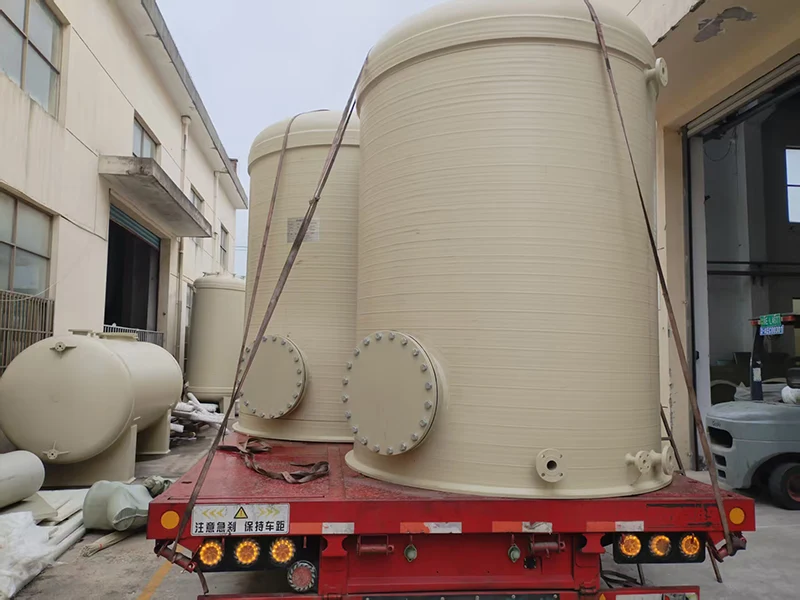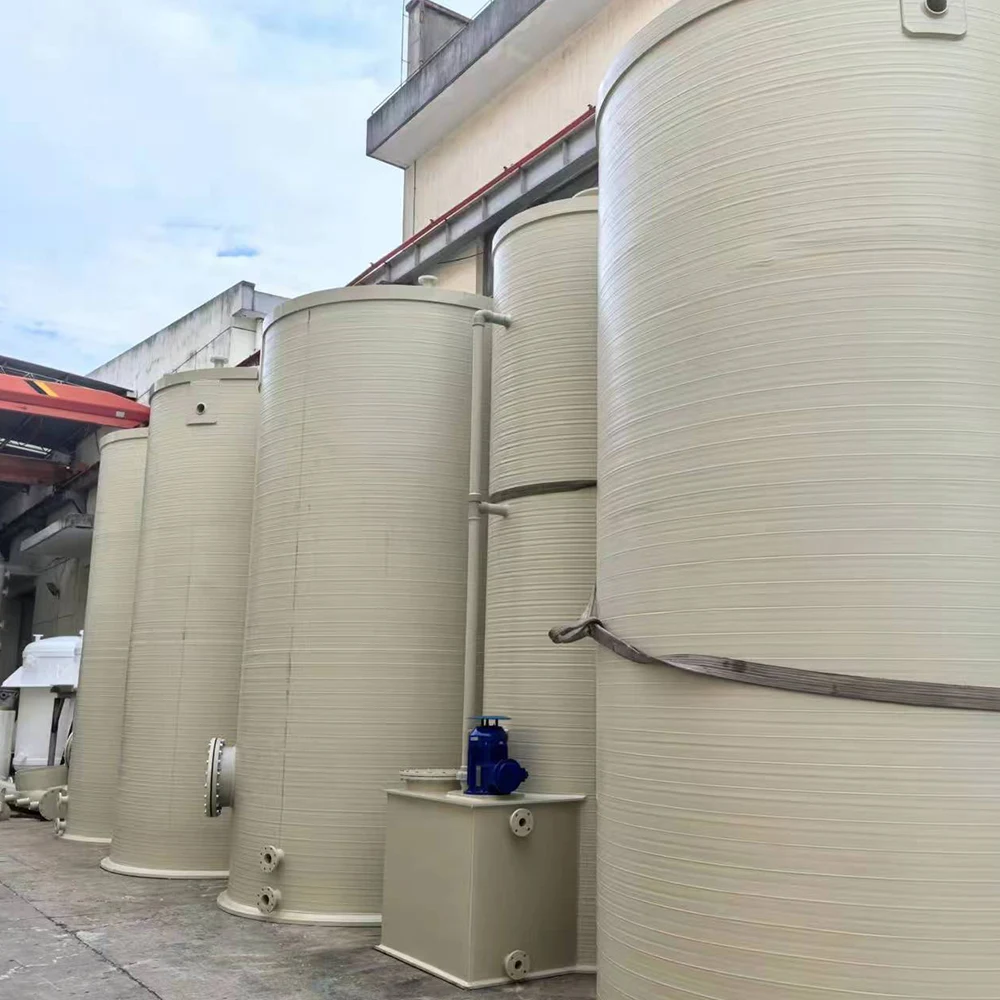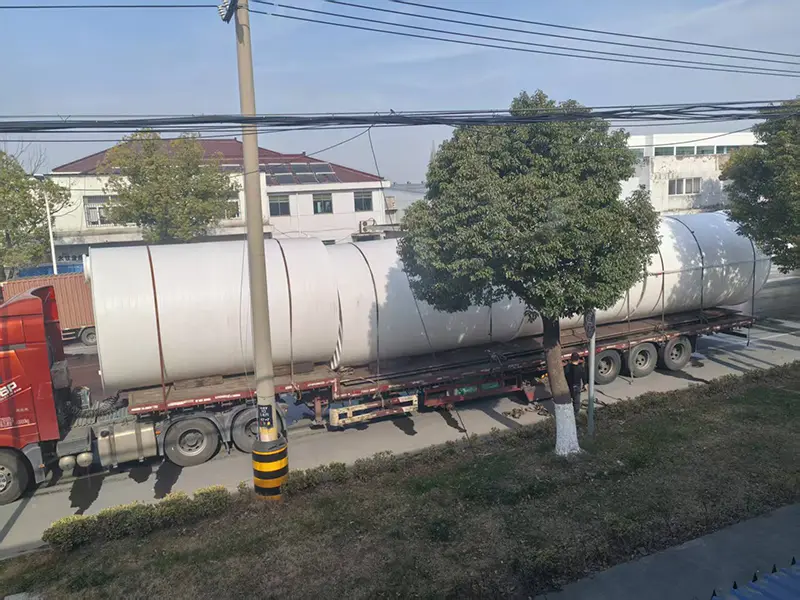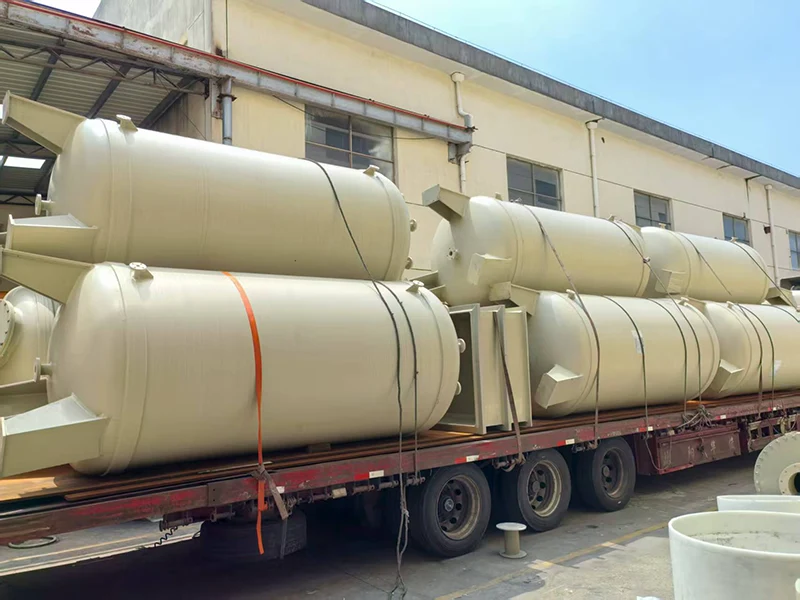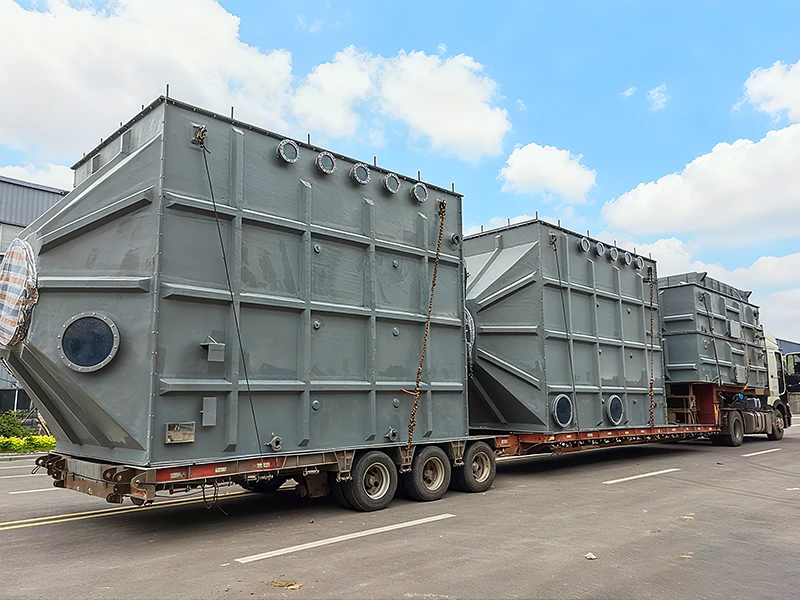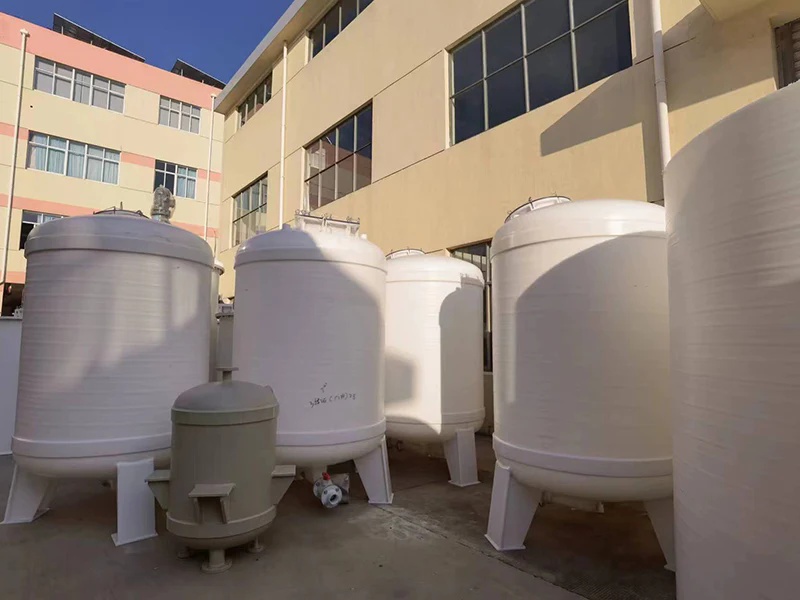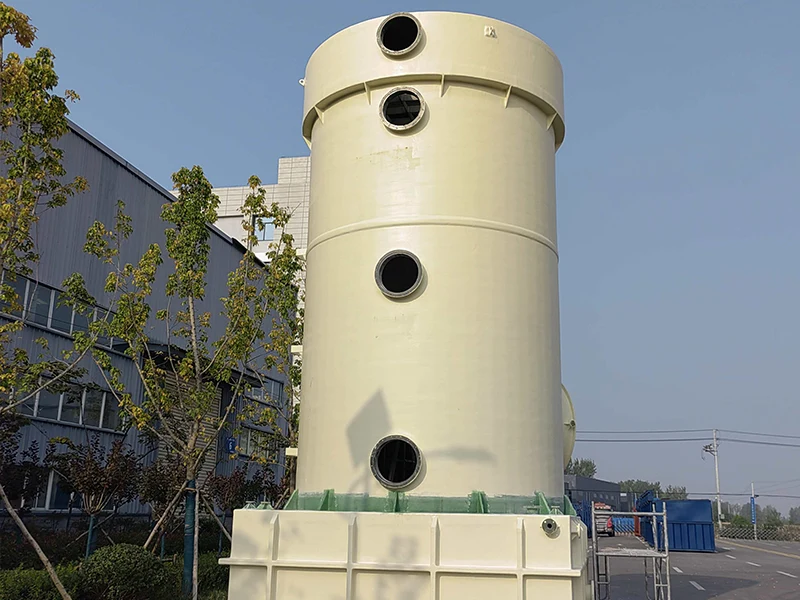
Los equipos PPH de Xinda Chemical, con su resistencia a la corrosión, estabilidad estructural y ventajas de costos, se han convertido en una infraestructura crítica para las industrias química, de protección ambiental y farmacéutica. Su oferta de productos se centra en las propiedades de los materiales y la innovación de procesos, cubriendo una gama completa de aplicaciones, desde el almacenamiento de ácidos fuertes hasta el transporte de calidad alimentaria, proporcionando una protección contra la corrosión segura y confiable para la producción industrial. Ofrecemos una variedad de equipos, incluyendo elTanque de almacenamiento cuadrado de PPH, Tanque vertical PPH, Tanque de almacenamiento de alimentos PPH, yTanque de almacenamiento de ácido nítrico PPH.
1. Resistencia a la corrosión química líder en la industria
El equipo PPH utiliza homopolímero de polipropileno puro, una estructura molecular estable y es resistente a más del 95 % de los medios corrosivos comunes, incluidos ácidos y bases fuertes como ácido sulfúrico diluido, ácido clorhídrico, ácido fluorhídrico e hidróxido de sodio, así como a la mayoría de los solventes orgánicos (como etanol y acetona). En comparación con los equipos metálicos tradicionales, este tipo de equipos elimina la necesidad de una película pasiva para la protección contra la corrosión, evitando por completo las picaduras y el agrietamiento por corrosión bajo tensión. En aplicaciones de almacenamiento de aguas residuales químicas, cuenta con una vida útil de más de 15 años, de tres a cuatro veces mayor que la de los tanques de acero inoxidable.
2. El proceso sin soldadura garantiza cero fugas.
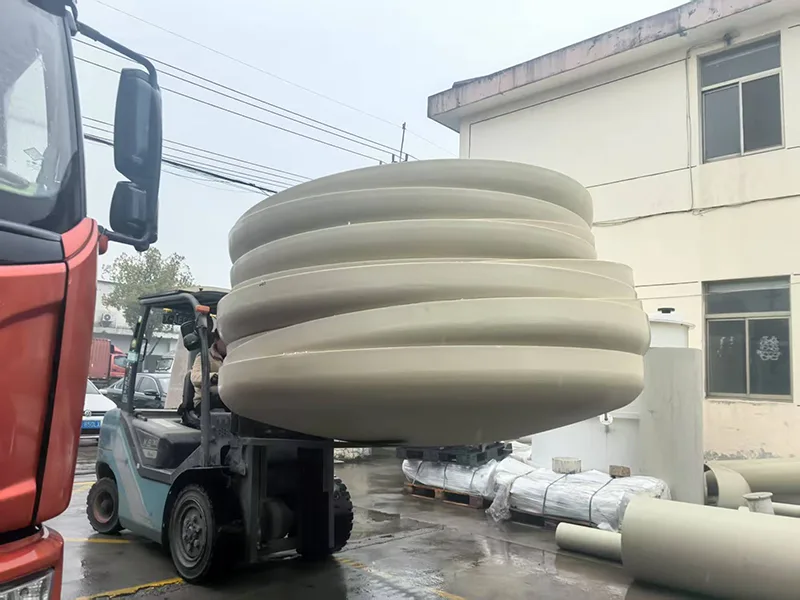
Al utilizar tecnología de envoltura y extrusión en espiral para moldeo en un solo paso, el cuerpo del tanque de este equipo no tiene costuras ni soldaduras, lo que elimina fundamentalmente los riesgos de fugas asociados con la soldadura tradicional. Por ejemplo, el espesor de envoltura de los tanques envueltos en PPH puede alcanzar más de 60 mm. El diseño de la sección transversal en gradiente concentra la materia prima en áreas clave que soportan tensiones, lo que aumenta la resistencia a la compresión entre un 20% y un 30% en comparación con los tanques de plástico comunes. Puede soportar una presión de trabajo de 0,6 MPa, lo que lo hace adecuado para condiciones de trabajo complejas que superan la presión atmosférica.
3. Seguridad de calidad alimentaria y amplia adaptabilidad a la temperatura.
El equipo PPH cumple con los estándares de higiene FDA y GMP y presenta un interior liso y sin incrustaciones y cero riesgo de lixiviación de metales pesados. Se utiliza ampliamente en el procesamiento de alimentos, la producción farmacéutica y otras industrias con estrictos requisitos de higiene. Además, su rango de temperatura de funcionamiento se extiende de -20 °C a 120 °C y puede soportar temperaturas breves de 140 °C. Esto lo hace adecuado tanto para reacciones industriales de alta temperatura como para instalaciones al aire libre en regiones frías.
4. El diseño liviano reduce los costos generales
La densidad del material PPH es de solo 0,91-0,93 g/cm³, aproximadamente una octava parte de la de los equipos metálicos, lo que reduce los costos de transporte e instalación en más del 40 %. Por ejemplo, un tanque de almacenamiento vertical PPH de 10 m³ pesa sólo 800 kg y puede transportarse en camiones comunes y ensamblarse in situ en unidades modulares, lo que acorta significativamente el ciclo de construcción. Además, los equipos PPH no requieren mantenimiento anticorrosión frecuente, lo que genera costos anuales de operación y mantenimiento que son solo una quinta parte de los de los tanques de acero al carbono.